

Статьи
В современной промышленности редко можно встретить деталь, состоящую из одного-единственного гомогенного металла. Инженерная мысль давно пришла к выводу: идеального материала, который одновременно был бы дешевым, невероятно прочным, абсолютно нержавеющим и обладал бы идеальной электропроводностью, не существует. Решение этой дилеммы кроется в создании композитов. Плакирование металла — это вершина металлургического искусства по объединению несовместимого. Это процесс создания биметалла (или триметалла), где дешевая и прочная сердцевина получает свойства дорогого и функционального внешнего слоя.
В этой статье мы детально разберем, что такое плакирование, как рождается биметалл на атомарном уровне, какие промышленные методы для этого используются и почему плакирование нельзя путать с напылением — технологией, которая решает схожие, но принципиально иные задачи.
Ищите кто делает плакирование металла?
Разместите заказ на портале, исполнители откликнутся сами
Это бесплатно и займет всего пару минут
1. Анатомия биметалла: что такое плакирование
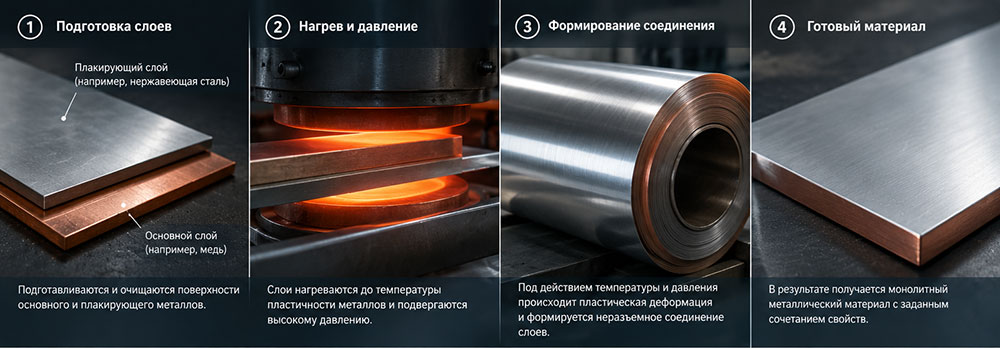
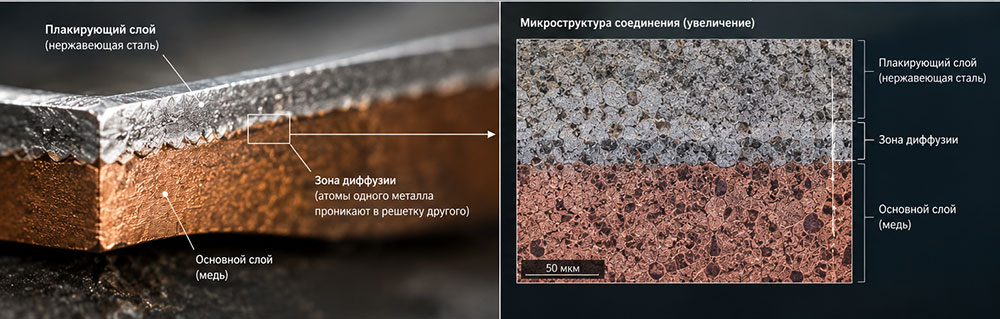
Плакирование (от французского plaquer — накладывать) — это термомеханический процесс создания неразъемного соединения двух или более слоев металла. В отличие от простого покрытия, плакирование создает монолитную структуру. Граница раздела между основным слоем (основой) и плакирующим слоем (покрытием) становится зоной диффузии, где атомы одного металла проникают в кристаллическую решетку другого.
Результатом является биметалл — композиционный материал, работающий как единое целое.
- Основа (субстрат) обычно отвечает за конструкционную прочность, жесткость и низкую стоимость (например, углеродистая сталь).
- Плакирующий слой берет на себя защитные или функциональные задачи: коррозионную стойкость (нержавейка, титан, никель), электропроводность (медь, серебро), жаропрочность или антифрикционные свойства (баббит).
Толщина плакирующего слоя в промышленных масштабах варьируется от 0,1 мм до 20 мм, составляя от 4% до 30% от общей толщины изделия.
2. Промышленные методы плакирования: от прокатного стана до взрыва
Технология плакирования эволюционировала от простой прокатки до процессов, использующих энергию ударных волн. Выбор метода зависит от сочетаемости металлов и требований к прочности сцепления.
2.1. Пакетная горячая прокатка
Это «золотой стандарт» металлургии, обеспечивающий до 80% мирового объема плакированного листа. Процесс: Листы основного и плакирующего металла зачищаются до блеска, собираются в «сэндвич» (пакет) и герметично обвариваются по периметру. Это критически важно: внутри не должно быть кислорода, иначе при нагреве образуется окалина, которая не даст слоям свариться. Пакет нагревается до температур, близких к точке плавления менее тугоплавкого металла, и проходит через валки прокатного стана. Так работает прокатка металла в промышленном масштабе. Физика процесса: Огромное давление (сотни атмосфер) и температура запускают твердофазную диффузию. На границе раздела образуется волнообразный микрорельеф, который механически и атомарно связывает металлы. Применение: Производство коррозионностойких листов (сталь, плакированная нержавеющей сталью), монетных заготовок, теплообменников.
2.2. Сварка взрывом (Explosion Welding)
Самый зрелищный и технологичный метод — сварка взрывом. Она позволяет соединять металлы, которые в обычных условиях сварить невозможно: сталь и титан, алюминий и сталь. Процесс: Плакирующий лист устанавливается под углом к основе. На его поверхность укладывается равномерный слой взрывчатого вещества. При детонации лист устремляется к основе со скоростью сотен метров в секунду, а точка соударения бежит по нему со скоростью до 2–3 км/с. Поверхностные слои металла переходят в квазижидкое состояние. Возникающая кумулятивная струя мгновенно сдирает оксидные пленки, а чистые ювенильные поверхности свариваются за доли секунды. Преимущество: Отсутствие хрупких интерметаллических фаз, которые обычно делают соединение стали и алюминия ломким. Полученный шов по прочности не уступает основному металлу.
2.3. Комбинированное литье (Биметаллическое литье)
Метод используется для получения массивных заготовок: подшипников, втулок, плит. Процесс: В изложницу сначала заливается один металл (например, низкоуглеродистая сталь). После образования корки или через разделительную перегородку заливается второй, более легкоплавкий металл (например, антифрикционный баббит или алюминий). При остывании за счет частичной диффузии на границе слоев возникает прочная связь. По той же схеме работает литьё в кокиль при получении массивных биметаллических заготовок.
2.4. Наплавка и контактная приварка
Если плакирование листа — это работа с плоскостями, то для тел вращения используют наплавку: слой износостойкого сплава наваривают на дешёвую сталь и восстанавливают дорогостоящие детали. Слой наплавленного металла здесь выступает в роли плакирующего, достигая толщины в 5-10 мм.
3. Биметалл: больше, чем сумма его частей
Биметалл — это не просто защищенная деталь, это инженерный инструмент. Главная ценность биметалла заключается в принципе «взаимного дополнения качеств».
Экономический аспект: Зачем делать весь вал реактора из дорогого титана, если агрессивная среда контактирует только с его внутренней поверхностью? Плакирование титаном внутренней стенки стального корпуса снижает стоимость изделия в 5-7 раз при сохранении абсолютной химической стойкости.
Конструкционный аспект: Классический пример — биметаллическая пластина термореле. Соединяя металлы с разным коэффициентом теплового расширения (например, сталь и медь), мы получаем элемент, который предсказуемо изгибается при нагреве, замыкая или размыкая электрическую цепь.
Типовые пары в российской промышленности:
- Сталь + Медь: Используется в электротехнике. Сталь дает прочность на разрыв, медь — идеальную проводимость. Из этого делают высоковольтные провода и контакты.
- Сталь + Нержавеющая сталь: Основной материал для химической и пищевой промышленности. Дешевая черная сталь держит давление, а слой стали 12Х18Н10Т защищает от кислот.
- Сталь + Титан: Судостроение и опреснительные установки. Титан не обрастает в морской воде и не корродирует, но слишком дорог для цельнокованых корпусов.
- Алюминий + Сталь: Радиаторы охлаждения, элементы кузовов автомобилей.
4. Плакирование vs Напыление: в чем фундаментальная разница?
4.1. Механика соединения
- Плакирование — это диффузия и давление. Это металлургический процесс. Слои соединяются на атомарном уровне под воздействием высокой температуры и колоссального механического давления. Граница раздела стирается, образуется монолит. Чтобы оторвать плакирующий слой, нужно разрушить сам металл.
- Напыление (металлизация) — это адгезия и механический зацеп. При газотермическом напылении расплавленные частицы металла — проволока или порошок — разгоняются струёй газа или плазмы и с огромной скоростью ударяются о поверхность. Они деформируются, как капли расплавленного свинца, «растекаются» по микронеровностям и застывают. Связь обеспечивается силами поверхностного натяжения и механическим заклиниванием в порах. Это похоже на то, как штукатурка держится на кирпичной стене.
4.2. Структура и пористость
- Плакированный слой плотный, монолитный, без пор. Он герметичен на 100%. Это позволяет использовать плакированные трубы для транспортировки токсичных газов под высоким давлением.
- Напыленный слой всегда имеет определенную степень пористости (от 5% до 15%). Даже при самом качественном плазменном напылении в структуре остаются микроскопические пустоты. Поэтому напыление редко используется там, где требуется абсолютная газовая герметичность, без дополнительной пропитки полимерами.
4.3. Прочность на отрыв
- У плакирования прочность сцепления сопоставима с прочностью самого мягкого из соединяемых металлов (более 300-400 МПа).
- У напыления адгезия составляет обычно 40-80 МПа. Напыленный слой можно сколоть острым зубилом, в то время как плакированный слой будет деформироваться вместе с основой.
4.4. Геометрия и толщина
- Плакирование идеально подходит для листового, трубного и сортового проката. Оно плохо работает на деталях сложной формы (внутренние полости, глубокие пазы), так как требует доступа гигантских прессов или равномерного взрыва.
- Напыление универсально. Металлизатор (пистолет) можно поднести к любой точке конструкции. Газодинамическое напыление работает холодным способом и тоже наносится на готовую деталь, а не на заготовку. Этим методом защищают портовые краны, опоры ЛЭП, корпуса кораблей и железобетонные сваи. Толщина напыления легко варьируется от 50 микрон до 10-15 миллиметров.
4.5. Экономика процесса
Плакирование — это цеховой, заводской процесс. Деталь должна приехать на завод в виде заготовки и уехать в виде готового листа или вала. Напыление — часто полевой метод. Команду с мобильным плазмотроном можно привезти на строящуюся нефтебазу для защиты резервуара прямо на месте монтажа.
5. Типичные ловушки и ошибки при выборе технологии
Для закупщиков и инженеров важно понимать границы применимости.
- Ошибка «Тонкое плакирование»: Попытка плакировать деталь слоем в 0,05 мм. Плакирование — грубый процесс. При прокатке или взрыве такой тонкий слой просто впрессуется в неровности основы или выгорит. Для микронных покрытий существуют гальваническое никелирование и PVD-покрытия.
- Ошибка «Сварка биметалла обычным электродом»: При ремонте плакированной стали сварочная дуга легко проплавляет тонкий защитный слой и перемешивает его с дешевой основой. В месте шва коррозия начнется мгновенно. Сварка плакированных материалов требует специальных присадочных проволок — обычно это аргонодуговая сварка с минимальным тепловложением.
- Игнорирование среза: Плакирование отлично работает на растяжение и изгиб, но плохо держит нагрузки на срез вдоль границы слоев. Это необходимо учитывать при проектировании болтовых соединений в биметаллических плитах.
Заключение
Плакирование металла — это технология создания конструкционных компромиссов. Она позволяет промышленности использовать недорогую сталь там, где нужна прочность, и лишь «одевать» её в золото, титан или нержавеющую сталь там, где нужен функционал.
Главное, что должен усвоить специалист: если вам нужна деталь, которая будет работать под высоким давлением, подвергаться ударным нагрузкам или требовать 100% герметичности в агрессивной среде на протяжении 30 лет — ваш выбор это плакирование (биметалл). Если же вам нужно быстро и относительно дешево защитить от коррозии огромную площадь сложной конструкции (мост, кран, корпус судна), где покрытие будет работать в основном на статику — ваш выбор это напыление (металлизация). Понимание этой разницы экономит миллионы рублей на капитальном строительстве и предотвращает техногенные аварии.
26.10.2026


